 Makipag -ugnay
 Pilipino


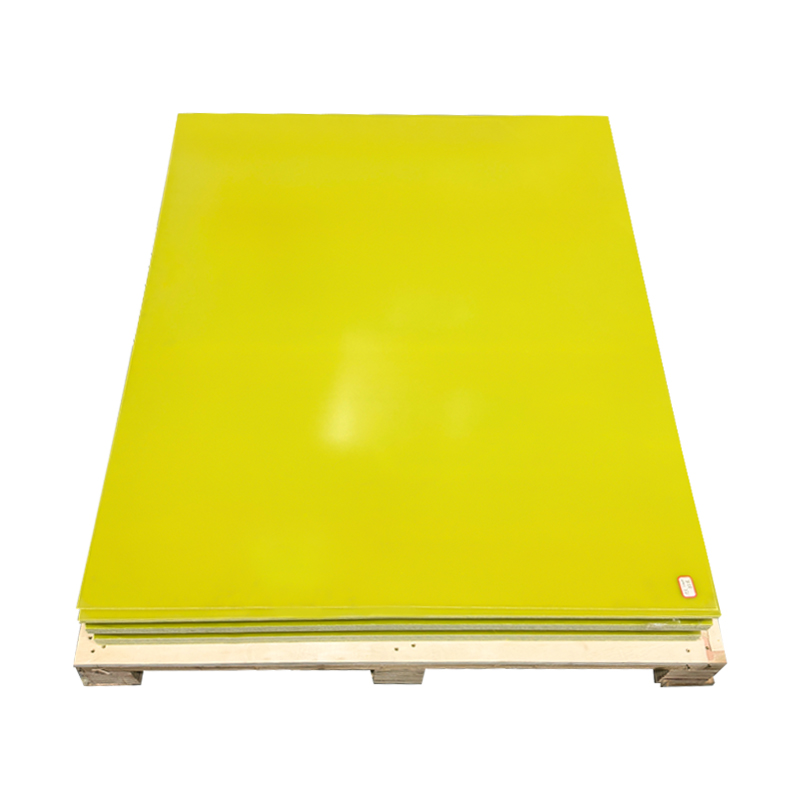
Minsang natagpuan ng isang production supervisor na 30 % ng kanyang FR-4 na stock ang na-warped pagkatapos ng tatlong linggong kahabaan ng 85 % humidity, dahil ang mga sheet ay nakasandal nang patayo sa dingding ng bodega. Ang epoxy fiberglass laminates ay dimensionally stable lamang kapag kinokontrol ng storage environment ang moisture, temperature, at mechanical stress. Ang tamang panuntunan ay simple: mag-imbak ng mga sheet na patag, panatilihing buo ang orihinal na moisture barrier, hawakan ang silid sa 15–25 °C na may 40–65 % relative humidity, at protektahan ang materyal mula sa direktang sikat ng araw.
Kung paano mag-imbak ng epoxy fiberglass sheet nang maayos ay isang tanong na sinasagot ng bawat composite shop sa receiving dock, ngunit karamihan sa mga pamantayan ay kinokontrol lamang ang pagproseso, hindi ang mga buwan sa pagitan ng paghahatid at paggamit. Sa Jiangyin Dongli New Materials Technology Co., Ltd., isang one-stop composite factory na may 32,000 m² base at 100,000-class na cleanroom, ang disiplina sa pag-iimbak ay itinuturing bilang bahagi ng kalidad ng produkto. Ang parehong klimatiko na lohika ay nalalapat kung bumili ka ng 3240 plate mula sa isang domestic mill o G10 sheet mula sa isang pandaigdigang mangangalakal.
Ang epoxy fiberglass sheet ay isang thermoset laminate na gawa sa pinagtagpi na E-glass na tela at epoxy resin na pinagsama-sama sa ilalim ng init at presyon; sa Asian supply chain ang materyal na pamilyang ito ay karaniwang kinikilala bilang 3240, habang ang pandaigdigang katumbas ay FR-4 at G10.
Bakit Nagpapasya ang Mga Kundisyon ng Storage sa Pagganap ng Sheet
Ang kahalumigmigan ay ang una at pinakamalakas na kalaban ng epoxy fiberglass sheet: ang absorbed water ay nagpapababa ng dielectric resistance, nagpapataas ng dielectric loss, at nagiging panloob na singaw sa panahon ng thermal processing, na gumagawa ng mga paltos at delamination.
Ang isang karaniwang FR-4 laminate ay sumisipsip sa pagitan ng 0.05 % at 0.10 % ng timbang nito pagkatapos ng 24 na oras sa 23 °C at 92 % relative humidity. Sa isang storage RH na patuloy na higit sa 75 %, ang surface resin ay dahan-dahang nag-hydrolyse, ang weave pattern ay maaaring mag-telegraph sa ibabaw, at ang machined edges ay mawawala ang kanilang malinis na breakout. Ang init ay kumikilos nang mas mabagal ngunit tulad ng nakakasira: ang matagal na pagkakalantad sa itaas 40 °C ay nakakarelaks sa mga panloob na stress at maaaring mabawasan ang epektibong glass-transition na temperatura ng tapos na board.
| Parameter | Inirerekomendang Saklaw | Mode ng Pagkabigo |
| Temperatura sa paligid | 15–25 °C | Warping, paglambot ng dagta, mas mataas na panloob na stress |
| Kamag-anak na kahalumigmigan | 40–65 % RH | Pagkuha ng kahalumigmigan, mga paltos, mas mababang lakas ng dielectric |
| Banayad na pagkakalantad | Walang direktang sikat ng araw | Oksihenasyon sa ibabaw, pagkawalan ng kulay, brittleness |
| Posisyon ng stacking | Flat sa mga sinusuportahang istante | Bending stress, permanenteng kurbada |
| Packaging | Orihinal na PE/foil moisture barrier | Alikabok, pagpasok ng kahalumigmigan, mga gasgas sa gilid |
Ang oras ng ligtas na pagkakalantad bago ang muling pagkondisyon ay bumaba nang husto kapag ang halumigmig ay tumaas sa 65 % RH. Ang mga value sa ibaba ay mga practice threshold para sa 1.6 mm FR-4 sheets, hindi isang kapalit para sa sariling dokumentasyon ng supplier.
Kung makakita ka ng isang makintab na madilim na linya sa ilalim ng isang naka-imbak na sheet, iyon ay hindi mantsa ng langis; ito ang unang yugto ng pagkasira ng resin na dulot ng isang araw ng tag-araw ng direktang solar load sa pamamagitan ng pang-industriyang skylight. Sundan ang buong ruta ng imbakan, hindi lang ang istante.
Ang Tamang Pamamaraan sa Pag-iimbak, Hakbang sa Hakbang
Mag-imbak ng mga epoxy fiberglass sheet sa pamamagitan ng pagsunod sa anim na hakbang na pagkakasunud-sunod: siyasatin, i-seal, lay flat, limitahan ang taas ng stack, kontrolin ang klima, at i-rotate ang stock sa first-in, first-out na batayan.
- Siyasatin ang mga papasok na sheet para sa pinsala sa gilid, moisture mark, o curvature; tanggihan ang anumang panel na dumating na basa o may korona na higit sa 2 mm sa haba ng isang metro.
- Panatilihing buo ang moisture barrier ng pabrika. Kung ang isang bundle ay nabuksan, muling i-seal ito sa PE film gamit ang isang silica-gel desiccant sachet sa loob ng parehong shift.
- Ilagay ang mga sheet nang patag sa isang kahoy na papag o isang bakal na istante na may malinis na takip ng playwud. Huwag kailanman sandalan ang mga sheet sa dingding at huwag ilagay ang mga ito nang direkta sa isang kongkretong sahig.
- Limitahan ang taas ng stack sa 300 mm o humigit-kumulang dalawampu't 1.6 mm na mga sheet, upang ang mga ilalim na layer ay hindi kumukuha ng mga marka ng compression mula sa bigat sa itaas.
- Kontrolin ang klima ng silid gamit ang digital hygrometer at thermometer, at mag-log ng mga pagbabasa linggu-linggo. Ang katanggap-tanggap na banda ay 15–25 °C at 40–65 % RH.
- I-rotate ang stock gamit ang first-in, first-out logic para walang panel na maghihintay ng mas matagal sa 24 na buwan bago gamitin o ibalik sa supplier.
Buwanang testigo sa saksi: panatilihin ang isang reference sheet sa parehong rack, gumuhit ng mga diagonal dito, at sukatin ang mga ito gamit ang isang steel ruler. Kung ang pagkakaiba sa pagitan ng dalawang diagonal ay lumaki ng higit sa 2 mm, ang klima ng imbakan ay naanod sa labas ng ligtas na banda.
Mga Panuntunan sa Paghawak, Pag-iimpake at Pagawaan
Hawakan ang mga epoxy fiberglass sheet na may malinis na guwantes, ilayo ang mga machine na ibabaw mula sa airborne dust at coolant mist, at muling i-seal ang anumang nakabukas na bundle sa loob ng ilang minuto ng paghawak.
- Magsuot ng malinis na guwantes na koton; Ang mga langis ng balat ay nakakahawa sa ibabaw at nagpapahina sa bono sa paglalamina o pagpoproseso ng tanso.
- Deburr mga gilid pagkatapos ng pagputol; Ang mga matulis na mumo na mayaman sa salamin ay nagkakamot sa mukha ng sheet sa ilalim kapag muli mong isinalansan ang mga ito.
- Huwag kailanman i-drag ang isang sheet sa isa pa; Ang mga hard glass filler ay lumilikha ng mga micro-scratch na nagiging mga crack na pinagmulan sa ilalim ng cyclic loading.
- Huwag mag-imbak malapit sa mga istasyon ng paggiling o sanding; Ang conductive graphite dust mula sa iba pang composite work ay nakakahawa sa mga electrical-grade boards.
- I-wrap muli ang bahagyang ginamit na mga bundle sa PE film gamit ang isang desiccant sachet at i-tape ang minarkahang grado, kapal, at numero ng batch sa takip.
Tamang pagsasanay
- Flat sa butas-butas na mga istante ng bakal
- Selyadong orihinal na packaging
- 40–65 % RH, 15–25 °C
- Pinakamataas na stack 300 mm
- Buwanang log ng kahalumigmigan
Karaniwang kabiguan
- Mga patayong rack na may suporta sa gilid lamang
- Buksan ang bundle na nakaharap sa isang gangway
- Higit sa 75 % RH and near a wash bay
- Mabibigat na bakal na namatay na inilagay sa itaas
- Walang record ng batch age
Ang mga materyales na nakabatay sa resin na may tinukoy na out-life ay sumusunod sa parehong klimatiko na lohika. Kung ang iyong halaman ay gumagana din sa prepreg, gamutin ang epoxy prepreg storage out-life guide bilang sanggunian para sa hindi pinagsama-samang panig ng pamilya.
Kung ang isang sheet ay nakaimbak sa itaas ng 65 % RH nang higit sa pitong araw, huwag itong ipadala nang diretso sa isang mainit na proseso. I-bake ito ng 2-4 na oras sa isang circulating oven sa 60-80 °C, pagkatapos ay palamig hanggang sa ibaba 35 °C sa loob ng oven bago machining o lamination.
Shelf Life, Drying at Pre-use Checks
Ang isang wastong nakaimbak na epoxy fiberglass sheet ay nagtataglay ng mga mekanikal at elektrikal na katangian nito nang hindi bababa sa 24 na buwan; ang mga sheet na sumisipsip ng kahalumigmigan ay dapat na tuyo bago ang mga thermal na proseso, hindi bago ang simpleng pagbabarena.
Ang mga panel na nanatiling selyado at patag sa loob ng dalawang taon ay karaniwang hindi nangangailangan ng conditioning. Ang mga panel na nakalantad o nakaimbak sa itaas ng 65 % RH ay dapat dumaan sa 60–80 °C baking cycle na inilarawan sa itaas. Huwag kailanman maghurno ng higit sa 100 °C maliban kung ang grado ay dokumentado para dito; Ang sobrang pag-bake ay nagbubunga ng warp at resin brittleness na hindi na mababaligtad.
Para sa electrical insulation, battery fixture, at PCB clamp, ang Jiangyin Dongli ay nagbibigay ng UL94 V0-rated epoxy fiberglass insulation plate sa 3240 family, flat-packed at edge-protected mula sa parehong planta kung saan ginawa ang mga glass fabric at prepreg.
 UL94 V0 Epoxy Fiberglass Insulation Board para sa Electrical Use Ang flat-packed na epoxy glass laminate na ito ay nag-aalok ng mataas na arc resistance at moisture stability, na ginagawa itong maaasahang pagpipilian para sa mga insulation fixture at PCB clamp kung saan mahalaga ang pangmatagalang performance. Tingnan ang Produkto →
Ang nangingibabaw na kadahilanan ng pag-iipon sa epoxy glass laminates ay kahalumigmigan, hindi oras ng kalendaryo. Ang isang sheet na nabuhay sa loob ng 24 na buwan sa isang selyadong, flat, temperatura-stable na tindahan ay makikina at mag-insulate kapareho ng isang sariwang panel.
Mga Madalas Itanong
Maaari bang ilagay nang patayo ang mga epoxy fiberglass sheet?
Hindi. Ang patayong imbakan ay lumilikha ng permanenteng pagyuko dahil ang sariling timbang ng sheet ay kumikilos sa isang manipis na gilid. Kahit na ang isang 1.6 mm na sheet ay gagapang, at ang mga rack na sinusuportahan ng gilid ay tumutuon ng stress kung saan mismo magsisimula ang delamination.
Gaano katagal maiimbak ang mga epoxy fiberglass sheet?
Hindi bababa sa 24 na buwan kapag ang sheet ay selyado sa orihinal nitong moisture barrier at pinananatiling flat sa 15–25 °C na may 40–65 % RH. Pagkatapos ng panahong iyon, muling suriin ang flatness, pagtakpan ng ibabaw, at kulay ng gilid bago iproseso.
Anong antas ng halumigmig ang nakakasira sa mga sheet ng FR-4?
Ang napapanatiling halumigmig na higit sa 65 % RH ang praktikal na hangganan. Higit sa 75 % RH, bumibilis ang hydrolysis sa ibabaw at ang sheet ay maaaring magsimulang sumipsip ng sapat na kahalumigmigan upang mangailangan ng buong ikot ng pagpapatuyo bago ang mga proseso ng paglalamina o paghihinang.
Kailangan ko bang patuyuin ang mga sheet bago machining?
Tanging kung sila ay nalantad sa mataas na kahalumigmigan o inalis mula sa packaging nang higit sa ilang araw. Kung mayroon kang anumang pagdududa, maghurno sa 60–80 °C sa loob ng 2–4 na oras; Ang simpleng pagbabarena ay bihirang nangangailangan nito, ngunit ang mga thermal na proseso ay ginagawa.
Panatilihin itong patag, panatilihing tuyo, at panatilihing malamig. Ang isang panuntunang iyon ay nagpapanatili ng dielectric, mekanikal, at machining na pagganap ng bawat epoxy fiberglass sheet sa planta.
 +86-13961668677

 61, Xingyuan Road, Jiefang Village, Gushan Town, Jiangyin City, Jiangsu Province, China.
